Artykuł sponsorowany
Jak czytać wskaźniki pracy działu technicznego w hutach, kopalniach i cementowniach
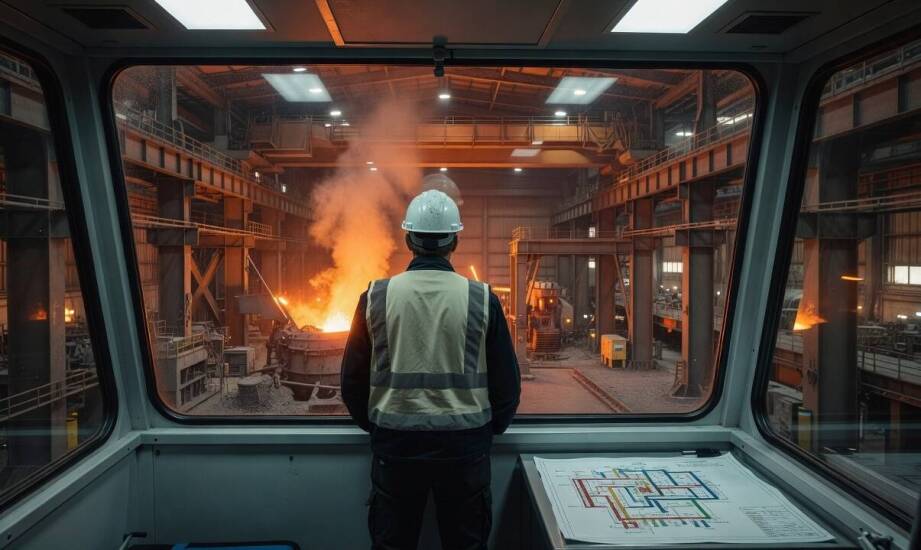
W zakładach pracujących bez przerw, takich jak huty, kopalnie i cementownie, raporty działu technicznego często wskazują na wysoką dostępność maszyn. Jednocześnie rzeczywiste przestoje generują potężne straty przerobowe i energetyczne, jak ma to miejsce przy nagłym zatrzymaniu pieca hutniczego. Napięcie między poprawnymi danymi w systemie a faktycznymi problemami na hali wynika z różnic w sposobie zbierania wskaźników. Zrozumienie poszczególnych mierników pozwala realnie ocenić stan infrastruktury i uniknąć konfliktów między działem produkcji a serwisem.
Jak czytać wskaźniki dostępności i oceniać straty produkcyjne?
Podstawowym parametrem oceny niezawodności jest średni czas między awariami, powszechnie znany w branży jako MTBF. Wysoki wynik tego miernika sygnalizuje skuteczną prewencję, natomiast systematyczne spadki wskazują na powtarzalne problemy wymagające głębszej diagnostyki. Z kolei średni czas naprawy (MTTR) określa pełen okres od momentu zgłoszenia usterki do przywrócenia pełnej sprawności mechanicznej urządzenia. Wskaźnik MTTR obejmuje nie tylko samą pracę fizyczną, ale także wstępną diagnozę, analizę schematów oraz czas oczekiwania na wydanie części z magazynu.
Wewnętrznym miernikiem działu technicznego bywa także wskaźnik opóźnienia, który wprost określa moment rozpoczęcia prac po przyjęciu zgłoszenia. Ten specyficzny wewnętrzny KPI czasu reakcji zależy najczęściej od aktualnych priorytetów zakładu i płynności przepływu informacji między zmianami. Sama dostępność maszyn to procentowy udział czasu gotowości do pracy, wyliczany matematycznie na podstawie wyników MTBF i MTTR. Dopiero rzetelne połączenie tych składowych tworzy ogólną efektywność wyposażenia (OEE), dając analitykom pełny obraz realnych strat.
W przemyśle wydobywczym i przetwórczym te same wskaźniki nabierają zupełnie innej wagi ze względu na rygorystyczne wymagania pracy ciągłej. Krótki przestój młyna surowca w cementowni potrafi zaburzyć cały łańcuch technologiczny, powodując lawinowy wzrost kosztów operacyjnych i utratę stabilności parametrów fizykochemicznych. Niska dostępność maszyn w kopalniach nie może zostać zrekompensowana nadwyżkami mocy w weekendy, co stanowi fundamentalną różnicę względem klasycznych fabryk. Każda godzina opóźnienia w naprawie oznacza wymierne ograniczenie wolumenu produkcji.
Identyfikacja przyczyn przestojów i planowanie prac serwisowych
Wiarygodne dane zasilające wskaźniki pochodzą najczęściej z systemów ciągłego monitoringu, zaawansowanych rejestrów zleceń serwisowych oraz pomiarów termicznych. Profesjonalne utrzymanie ruchu w dużych obiektach przemysłowych w znacznej mierze opiera się na regularnej diagnostyce drganiowej i wibroakustycznej. Bieżący nadzór nad głównym parkiem maszynowym umożliwia precyzyjne wyliczanie MTBF na podstawie weryfikowalnych zdarzeń. Z kolei systematyczne badanie temperatury pracy krytycznych węzłów kinematycznych zapobiega nagłym zatarciom elementów obrotowych.
Spółka Partner Serwis, zajmująca się zaawansowaną obsługą techniczną przemysłu ciężkiego, realizuje tego typu pomiary w ramach zewnętrznego outsourcingu. Zespół kilkuset specjalistów dostarcza szczegółowe raporty z diagnostyki silników i układów napędowych bezpośrednio do systemów zarządzania konkretnym zakładem. Rzetelne dane z urządzeń pomiarowych eliminują czynnik ludzkiego błędu w raportowaniu i pozwalają na obiektywną ocenę stanu technicznego napędów. Integracja wyników z systemami informatycznymi przyspiesza późniejszą wymianę kluczowych informacji.
Rzetelna ocena efektywności wymaga bezwzględnego rozdzielenia faktycznych awarii sprzętu od zewnętrznych ograniczeń logistycznych. Pęknięcie wału w kruszarce czy spalenie uzwojeń silnika to ewidentne problemy natury technicznej. Z kolei opóźniona dostawa kluczowych podzespołów od producenta lub niedostępność zakładowej suwnicy wpadają w rejestr przeszkód czysto organizacyjnych. Planowane zmiany asortymentu i celowe spowolnienia pracy narzucone przez dyrekcję nie mogą obciążać wskaźników serwisowych. Tylko ścisła separacja tych kategorii zapobiega przypisywaniu mechanikom winy za procesy decyzyjne.
Skrupulatna analiza trendów historycznych pozwala inżynierom zaplanować właściwą częstotliwość przeglądów i zoptymalizować stany magazynowe. Systematycznie pogarszający się wynik MTBF na newralgicznej obrabiarce stanowi wyraźny sygnał do pilnego wdrożenia cyklicznego wyważania dynamicznego. Zbyt długi średni czas naprawy wymusza natomiast przebudowę wewnętrznych procedur lub zwiększenie rezerw transformatorów na terenie samej hali. Kolejność interwencji mechaników zależy bezpośrednio od krytyczności maszyny dla procesu technologicznego. W zakładach hutniczych najwyższy priorytet zawsze otrzymują piece, kadzie i główne ciągi transportowe.
Dlaczego pojedynczy wskaźnik zakłamuje obraz sytuacji?
Pojedynczy panel operatorski ze zbiorczym wynikiem OEE potrafi bardzo mocno zakłamać rzeczywisty obraz sytuacji na hali produkcyjnej. Dzieje się tak przede wszystkim wtedy, gdy system informatyczny nie rozbija strat na odrębne kategorie dostępności i wydajności. Dopiero zestawienie surowych danych o awaryjności, czasie trwania pojedynczej naprawy i liczbie mikroprzestojów daje wiarygodną ocenę. Rzetelna analiza wielu niezależnych od siebie wskaźników umożliwia kadrze zarządzającej podejmowanie bezpiecznych decyzji inwestycyjnych i racjonalne planowanie budżetów remontowych na kolejne kwartały.
Kategorie artykułów
Polecane artykuły

Czy konstrukcje szkieletowe to przyszłość ekologicznego budownictwa?
Rola wyposażenia przedszkola w kształtowaniu przyjaznego środowiska do nauki
Bezpieczeństwo zabiegów estetycznej medycyny: co warto wiedzieć?