Artykuł sponsorowany
Kiedy po cięciu laserowym trzeba zaplanować gratowanie przed dalszą obróbką
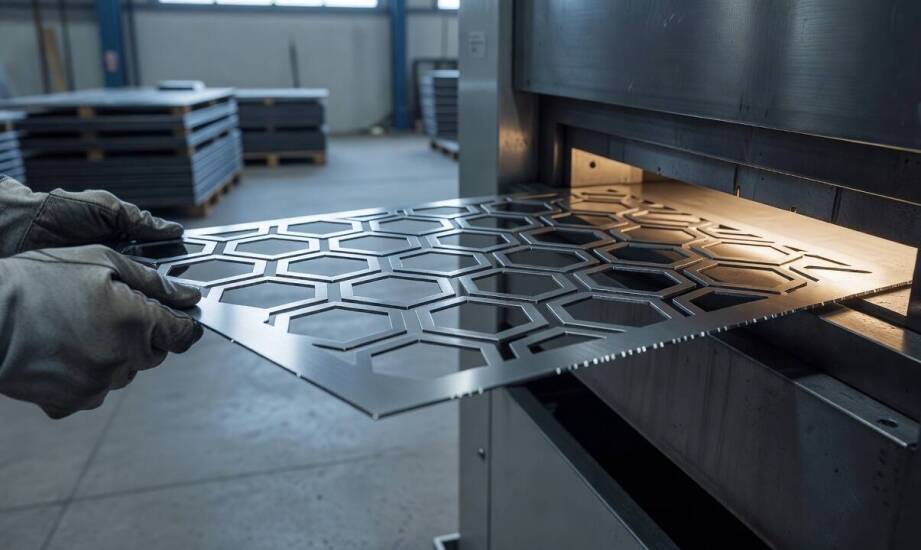
Detal wycięty z arkusza metalu często prezentuje się czysto i precyzyjnie na górnej powierzchni. Dolna krawędź skrywa jednak grat, który wymusza postój przed kolejnymi operacjami. Element z pozoru wygląda na gotowy. Operator musi jednak zatrzymać proces przed gięciem lub spawaniem, ponieważ ostre pozostałości materiału uniemożliwiają prawidłowe pasowanie części. Problem ten dotyczy wielu zakładów produkcyjnych, gdzie szybkość obróbki zderza się z wymogami jakościowymi kolejnych stanowisk. Zrozumienie mechanizmu powstawania zadziorów pozwala prawidłowo zaplanować przepływ materiału w hali.
Skąd bierze się grat po cięciu laserowym
Grat powstaje jako resztki roztopionego metalu, które zastygają na dolnej krawędzi detalu, zamiast zostać bezpowrotnie wydmuchane przez strumień gazu asystującego. Podczas obróbki termicznej szczelina cięcia nagrzewa się do ekstremalnych temperatur, a stopiony materiał staje się wysoce lepki. Jego ilość oraz ostateczny kształt zależą bezpośrednio od rodzaju poddawanego obróbce stopu. Stal węglowa i aluminium wykazują znacznie większą skłonność do tworzenia twardych, trudnych do usunięcia zadziorów niż cienkie blachy nierdzewne cięte w osłonie azotu.
Kluczowe znaczenie dla czystości krawędzi mają parametry cięcia, które operator dobiera przed rozpoczęciem cyklu roboczego. Zbyt niska prędkość posuwu głowicy powoduje miejscowe przegrzanie i spływanie materiału, co skutkuje powstawaniem grubych kropel na krawędzi. Zbyt wysoka prędkość uniemożliwia z kolei pełne przetopienie szczeliny, generując ostre rzazy. Pozycja ogniska wiązki laserowej względem powierzchni blachy decyduje o tym, czy energia rozkłada się optymalnie w całym przekroju ciętego arkusza.
Zastosowany gaz tnący wpływa na mechanikę usuwania stopu z przestrzeni roboczej. Niskie ciśnienie tlenu lub azotu sprawia, że kinetyczna siła strugi nie radzi sobie z wypchnięciem ciężkiego, płynnego metalu w dół. Zużyta dysza lub zanieczyszczona optyka zmieniają rozkład gazu i wiązki, co natychmiast pogarsza jakość dolnej płaszczyzny cięcia. Właściwe skalibrowanie tych wszystkich czynników potrafi zminimalizować grat, ale rzadko eliminuje go całkowicie przy obróbce grubszych arkuszy.
Kiedy gratowanie staje się konieczne przed dalszą obróbką
Usunięcie zadziorów to warunek krytyczny przed przystąpieniem do gięcia na prasie krawędziowej. Ostre krawędzie obrabianego detalu przyspieszają ścieranie drogich matryc oraz stempli, naruszając bazową dokładność maszyn. Pozostawione sople metalu wbijają się w powierzchnię oprzyrządowania podczas docisku, co generuje trwałe uszkodzenia profilu narzędziowego. Taki stan rzeczy stwarza bezpośrednie ryzyko poważnego zranienia dłoni pracownika podczas ręcznego operowania detalem w strefie roboczej prasy.
Przed spawaniem, szczególnie w nowoczesnych gniazdach zrobotyzowanych, wymagana jest absolutnie powtarzalna geometria elementów bez żadnych wystających zanieczyszczeń. Niespójne resztki metalu destabilizują łuk spawalniczy i uniemożliwiają poprawne dociśnięcie blach do siebie przed spojeniem. Skutkuje to powstawaniem niebezpiecznych pustek, wtrąceń lub asymetrycznych spoin, które obniżają wytrzymałość mechaniczną konstrukcji. W montażu precyzyjnym obecność gratu blokuje wsunięcie elementu w ciasne gniazda mocujące i wymusza używanie nadmiernej siły.
Pominięcie etapu mechanicznego czyszczenia krawędzi prowadzi do poważnych problemów z przyczepnością powłok malarskich. Warstwa farby proszkowej lub ciekłej na ostrych załamaniach zawsze układa się cieńsza, co jest zjawiskiem naturalnym fizycznie. To właśnie w tych newralgicznych miejscach najszybciej dochodzi do pęknięć powłoki i zogniskowanego rozwoju korozji. Brak wdrożonego gratowania wymusza wdrożenie poprawek szlifierkami kątowymi, co drastycznie obniża rentowność i wydłuża czas wykonania zlecenia.
Każda zautomatyzowana maszyna do cięcia blachy stanowi punkt startowy dla zintegrowanej ścieżki technologicznej w sprawnie działającym zakładzie. Połączenie procesu wycinania profilu z mechanicznym czyszczeniem od razu porządkuje fizyczny przepływ detali na hali produkcyjnej. Praktyka instalacyjna i techniczna, realizowana przez specjalistów z firmy Maszyny Polskie, potwierdza, że zestawienie wycinarek laserowych typu fiber z dedykowanymi gratowarkami uwalnia zespoły od żmudnej pracy ręcznej. Gotowe, odpowiednio zaokrąglone elementy trafiają do kolejnych sekcji fabryki bez generowania opóźnień i dodatkowych kosztów operacyjnych.
O ostatecznej efektywności procesu cięcia laserowego decyduje nie samo uzyskanie pożądanego zarysu zewnętrznego, ale technologiczna gotowość detalu do natychmiastowego przetworzenia. Właściwe zintegrowanie gratowania zaraz po zakończeniu cięcia zapewnia bezpieczną pracę narzędzi gnących i eliminuje wąskie gardła budujące się wokół ręcznych stanowisk szlifierskich. Konsekwentne zaokrąglanie krawędzi zapewnia powtarzalną jakość bazy materiałowej, dzięki której kolejne zmiany pracownicze mogą skupić się na wydajnym spawaniu i bezbłędnym montażu składowych produktu.
Kategorie artykułów
Polecane artykuły
Jak sąd waży potrzeby dziecka i możliwości rodzica przy orzekaniu alimentów
Jak przepisy i mały plac ograniczają firmowy magazyn paliwa bardziej niż sam wybór zbiornika
Jak sieciowanie poliuretanu decyduje o pracy warstwy nawierzchniowej na stali przemysłowej